


精密测量仪器零件
精密测量仪器零件,是用于支撑、定位、导向或保护仪器测量系统的定制机械组件。**典型零件包括测头支架、主轴座、对位安装座、运动平台组件和夹具板。
这些零件的价值,在于实际工作条件下维持预期的几何关系。零件即使满足图纸尺寸,也可能因热位移、装夹变形、接触力或装配界面不稳定而影响测量结果。
因此,仪器制造商和采购团队应将CNC加工与材料选择、功能基准、表面处理及验证一并评估。本指南说明采购定制计量组件时需要明确哪些要求。
1. 哪些测量仪器零件可以采用CNC加工?
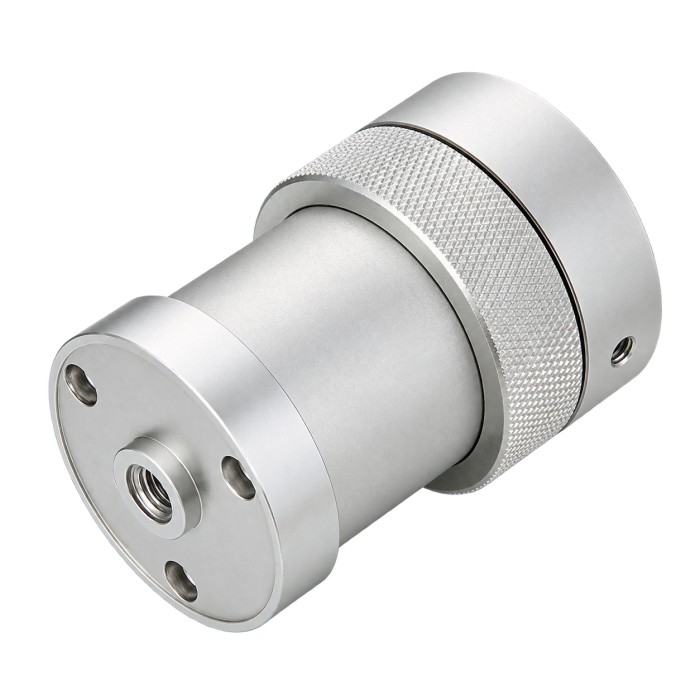
CNC铣削和车削适用于尺寸检测及光学测量设备中的多种壳体、支撑件、轴类和接口零件。
表1:典型零件及功能要求
零件类别典型示例需要明确的要求结构件 |
夹具板、安装块、框架 |
平面度、刚度、安装变形 |
测头接口 |
测头支架、传感器支架、转接件 |
基准位置、角度对准、重复就位 |
运动组件 |
主轴座、导向支座、调节轴 |
孔形状、同轴度、配合、影响反向间隙的接口 |
光学接口 |
镜头壳体、相机安装座、对准环 |
轴线关系、表面状态、杂散光要求 |
防护组件 |
盖板、外壳、线缆支撑件 |
间隙、密封、热隔离、装配可达性 |
这些是应用示例,并不表示所有功能表面都能仅靠CNC切削完成。测量接触面、导轨和基准面可能还需要磨削、研磨或其他专门工艺。
2. 零件精度与整机测量准确度不同
尺寸合格的壳体,不能证明整台仪器的测量准确度。
分辨率是系统能够分辨或显示的最小变化量;重复性涉及规定重复条件下结果的一致性;测量不确定度描述可合理赋予被测量的数值分散程度。
显示读数达到0.001 mm,并不能证明测量不确定度为0.001 mm。校准、温度、几何关系、接触条件及操作程序同样重要。
Mitutoyo的测量指导讨论了对准与阿贝原则:测量轴线与标尺轴线之间存在偏置时,角运动的影响就不可忽视。因此,支架、导向件和接口的设计与仪器表现直接相关。
对供应商而言,实际任务是识别哪些零件特征会影响测量链,并使用适当方法验证。
3. 选材应关注稳定性,而不仅是切削加工性
6061-T6/T651铝合金
铝合金可作为轻量化壳体、夹具板和运动组件的候选材料。较低的运动质量具有应用价值,但热膨胀必须符合仪器的误差分配要求。
大量开腔去料也可能使残余应力的影响显现。应考虑原材料状态、加工顺序,以及解除装夹后的最终检验。
316L不锈钢
在耐腐蚀性和机械性能适当时,316L可用于特定壳体、支撑件或接口。它并不自动成为耐磨接触件或所有精密轴的优选材料。
应比较具体合金状态、运行环境、质量和可制造性,而不能将“不锈钢”视为完整的材料要求。
低膨胀合金
Carpenter将Invar 36描述为一种镍铁合金,在最高约204°C的温度范围内,其热膨胀约为碳钢的十分之一,适用于需要尽量减少温度引起的尺寸变化的场合。
这并不意味着零膨胀。具体温度范围、材料状态、加工过程和支撑结构仍需评估。低膨胀合金的供应及加工能力应在报价阶段确认。
表2:用于初步比较的材料参考性能
性能6061-T6/T651铝合金Supra 316L/4404不锈钢密度 |
2.70 g/cm³ |
8.0 g/cm³ |
弹性模量 |
68.3 GPa |
200 GPa |
20–100°C平均线膨胀系数 |
23.6 µm/(m·K) |
16.0 µm/(m·K) |
这些是材料参考性能,不是成品零件的保证值。零件刚度还很大程度上取决于结构和支撑条件。
4. 收紧公差前,先量化热位移
NIST指出,20°C是尺寸测量的国际标准参考温度,并说明偏离该温度时,温度及膨胀系数的不确定度会如何影响测量。
对于自由且均匀的热膨胀:
\[ \Delta L=\alpha\times L\times\Delta T \]其中:
- ΔL:长度变化。
- α:线膨胀系数。
- L:初始长度。
- ΔT:温度变化。
假设长度为100 mm的零件从20°C均匀升温至25°C,并将表2中的膨胀系数视为常数。
表3:热膨胀示例计算
材料计算过程长度增加量6061铝合金 |
23.6 × 10⁻⁶ × 100 × 5 |
0.0118 mm=11.8 µm |
316L不锈钢 |
16.0 × 10⁻⁶ × 100 × 5 |
0.0080 mm=8.0 µm |
这些计算说明,即使加工尺寸受到严格控制,温度仍可能产生重要影响。它们不是整机测量误差,也不是一鑫精密的测试结果。
实际表现取决于约束、温度梯度、其他零件的膨胀和补偿措施。室温达到某个标称值,并不证明工件和仪器已经达到热平衡。
5. 控制对准、接触与装配变形
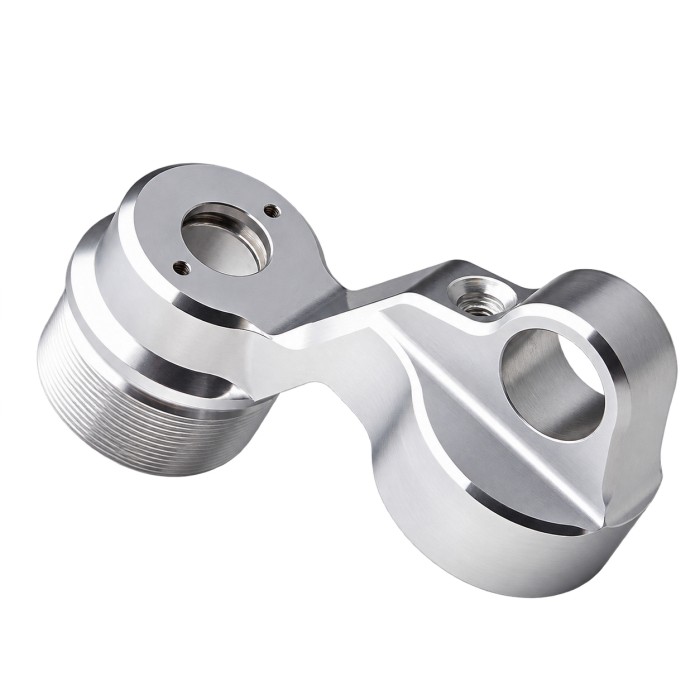
应明确功能基准及轴线关系。测头支架可能需要控制相对于安装面的方向;主轴座可能需要同轴的轴承安装孔,而不仅是孔径正确。
简化的阿贝误差示例为:
\[ 误差大小\approx偏置距离\times角误差 \]角度应以弧度表示。假设偏置为50 mm、角误差为20 µrad,则:
\[ 50\times20\times10^{-6}=0.001\text{ mm}=1\text{ µm} \]该一阶近似计算用于说明设计敏感性,不是公差建议或仪器实测性能。
接触力和紧固件载荷也值得关注。薄壁、不均匀支撑或过度夹紧都可能改变几何形状。应规定关键特征是在自由状态,还是在明确的装配条件下验收。
受控的拧紧顺序与就位状态,可能与标称加工公差同样重要。
6. 表面质量和后处理需要功能性规范
单一Ra值不能完整描述划痕、波纹度、纹理方向或局部损伤。
应识别用于定位、滑动、密封、接触被测件或支撑光学组件的表面。这些表面的要求可能与外观面有明显差异。
涂层会改变尺寸和界面表现。应明确涂层厚度、遮蔽区域、螺纹保护,以及关键尺寸适用于处理前还是处理后。
对于淬硬零件或专门的参考表面,应在下单前确定完整工艺路线。必要时,明确机械加工、热处理、磨削、研磨及检验各环节的责任。
不能仅凭机床定位精度或重复定位指标,推断成品零件能力。
7. 围绕测量任务制定检验计划
检验应根据图纸要求覆盖尺寸、形状、方向、位置及表面状态。
三坐标测量机(CMM)可以验证可接近的几何特征;圆度、表面纹理或特定光学要求,可能需要不同设备。测量设备应根据特征及所需不确定度选择。
表4:长度测量的不确定度预算假设示例
分量,已换算为测量结果中的标准不确定度假设值参考标准校准贡献 |
0.40 µm |
重复性贡献 |
0.30 µm |
残余热效应贡献 |
0.50 µm |
对准及装夹贡献 |
0.20 µm |
假设各分量互不相关,且已计入其灵敏系数。按照NIST介绍的不确定度传播方法:
\[ u_c=\sqrt{0.40^2+0.30^2+0.50^2+0.20^2}=0.735\text{ µm} \]示例选取包含因子k=2,则:
\[ U=k\times u_c=1.47\text{ µm} \]其中,u_c为合成标准不确定度,U为扩展不确定度。
以上输入值为说明计算方法而假设,不是校准数据或一鑫精密能力。实际预算必须考虑测量模型、相关性、分布,以及分辨率等相关贡献。
应针对具体任务约定适当的包含因子和符合性判定规则。
8. 精密零件询价应包含哪些资料?
应向供应商提供:
- 受控2D图纸及匹配的3D模型。
- 材料牌号、状态和证明文件要求。
- 功能基准及关键特征关系。
- 温度参考及预期工作环境。
- 表面纹理、涂层、遮蔽和边缘要求。
- 自由状态或装配状态下的验收条件。
- 数量、必要时的配合零件、检验记录和交付要求。
还应说明零件在仪器中的作用。外观盖板与测头定位接口不应接受完全相同的风险评审。
生产前,应要求供应商识别难以接近的特征、后处理依赖及检验限制。
9. 一鑫精密如何支持定制仪器组件?
深圳一鑫精密(Yixin Precision,YMP)公开介绍的服务包括CNC加工、五轴设备、车铣加工、表面处理、图纸与工艺优化建议及装配。公开列出的材料包括铝、不锈钢、钛和塑料。
这些能力适用于定制壳体、支架、安装件及合适的多面零件。对适当结构,五轴加工可能减少重新定位;协调表面处理和装配评审,有助于提前识别接口风险。
应在报价阶段确认实际图纸要求的加工能力、专门精加工工艺、材料供应及测量计划。制造零件不等于完成整台测量仪器的校准。
请向一鑫精密提供图纸、材料、数量、关键基准、运行条件、表面处理及检验要求,以开展具体项目的可制造性评审。
常见问题
所有计量零件都能仅靠CNC加工完成吗?
不能。某些接触面、导向面或参考面需要额外的专门精加工及验证。
热膨胀越低越好吗?
不一定。应评估完整结构、温度范围、刚度、质量及与配合零件的兼容性。
显示分辨率高,就能证明测量准确吗?
不能。分辨率只是一个特性,完整测量过程决定其表现和不确定度。
尺寸报告可以替代仪器校准吗?
不能。零件检验报告与装配后的测量系统校准,目的不同。


技术专长


评论0