


汽车摄影设备系统用变距螺旋螺杆的五轴 CNC 精密加工
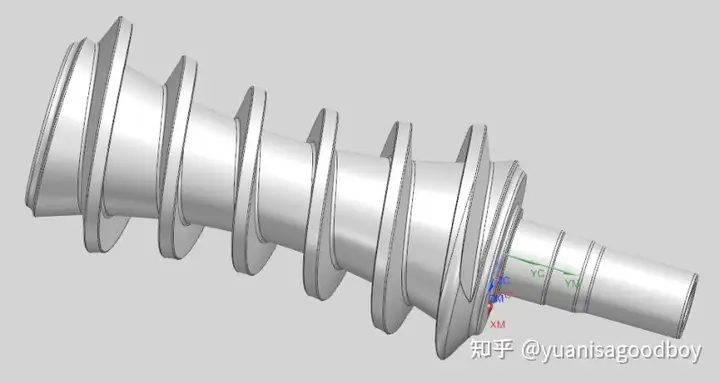
变距螺杆是一根轴,上面的螺旋沿长度方向间距不断变化。螺旋是你能看见的部分。要把它真正加工到位,还得解决刀具可达性、热处理后的材料状态、装夹方式,以及给精加工留多少余量。
本文讨论的是一根为汽车摄影设备系统制造的 SS420 变距螺杆。一鑫精密(YMP)提供了加工与检测记录:五轴 CNC、粗加工与精加工之间的一道热处理工序、四条切削参数记录,以及蔡司(ZEISS)三坐标测量机(CMM)的检测结果。
三处直径读数落在 24.991 至 24.992 mm 之间,处于 24.980–25.000 mm 的规定区间内。另外三处记录上标为同心度,结果为 0.011–0.012 mm,限值为 0.020 mm。
这些数字只覆盖三处轴径和三处同心度检查。记录里没有螺旋轮廓数据、没有硬度读数,也没有整机装配测试。下文的分析只围绕记录里实际呈现的内容展开,不越界。
零件与记录
这根零件是一根中心轴,带有沿长度方向间距变化的螺旋特征。记录上写明材料为 SS420,设备为"5 Axis CNC"(五轴 CNC)。记录上没有的东西,都得向客户索取:批准过的工程图纸、材质证明、基准方案。
项目 |
所提供记录中的信息 |
工程解读 |
零件 |
变距螺旋螺杆 |
需要 3D 模型来定义螺旋 |
材料 |
SS420 |
需凭材质证明确认具体牌号 |
设备 |
五轴 CNC |
五轴加工能力有记录佐证 |
所列加工尺寸 |
79.6 × 74.5 × 214 mm |
不清楚指毛坯还是成品包络尺寸 |
刀具数量 |
18 |
列出了四条工序记录 |
所列总加工时间 |
10 小时 20 分 |
时间范围未定义 |
热处理标注 |
HRC 36–41 |
未附硬度实测读数 |
检测设备 |
蔡司 CMM |
仅报告了选定的尺寸项 |
来源:客户提供的 YMP 加工与检测记录。
什么是变距
螺距指的是相邻两圈之间对应点的轴向距离。定距螺杆的这个数值恒定不变,刀路基本上就是同一刀反复走。而这里的螺距沿轴向变化,所以加工程序必须贴合一个在每个位置都不一样的曲面。
对于单线螺旋,局部螺距和局部导程是一回事。一旦加上第二条线,两者就分开了:导程是每转一圈前进的轴向距离,螺距是相邻两圈之间的间距。
在螺杆驱动从动件或凸轮的机构里,导程变化会带来位移关系的变化。但从动件实际做什么,仍取决于机构的其余部分:配合几何、间隙、控制系统。图片里没有显示从动件,因此无法判断这根螺杆是用来带动摄影机、调整间距,还是另有用途。这些要去看装配图。
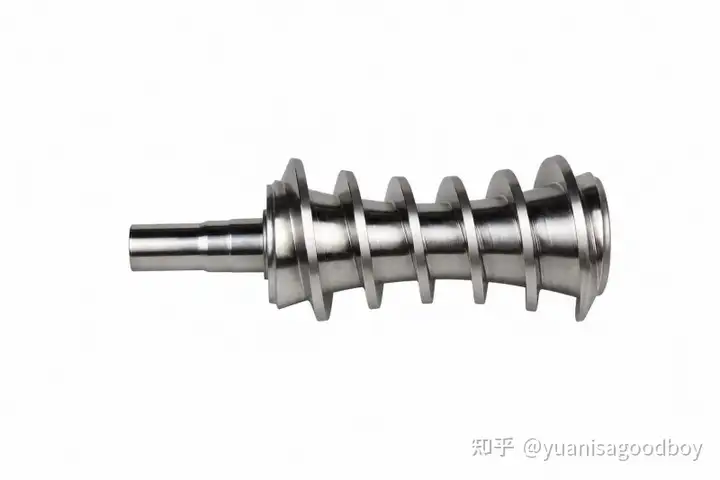
装配中精度为何重要
汽车摄影机云台会用到定位和运动控制机构,变距螺旋螺杆有可能装在里面。轴径决定它与支承件的配合;各轴段特征之间的关系决定对中;螺旋曲面决定接触发生的位置。毛刺会卡住运动,一处粗糙的边缘就能让本该顺畅滑动的部件停住。这些是设计上需要关注的问题,不是这根零件的实测结果。
需控制的特征 |
可能的装配问题 |
合适的验证方法 |
轴径 |
间隙过大或过盈 |
经校准的尺寸检测 |
各轴段特征之间的关系 |
支承件之间不对中 |
按图纸规定的几何检测 |
螺旋轮廓 |
接触或位移关系不正确 |
基于 CAD 的轮廓检测 |
功能表面纹理 |
摩擦或接触不均匀 |
规定的表面纹理测量 |
螺旋边缘 |
划伤或装配干涉 |
目视检查与受控去毛刺 |
完整装配 |
回差、卡滞或运动不一致 |
与配合件一起做功能测试 |
每一项关键要求都应在切削开始前约定好检测方法。下面的 CMM 结果只覆盖了其中两项。
为什么用五轴
当刀具沿着不断变化的螺旋走刀时,轴身和相邻的螺旋圈会不断妨碍进刀角度。五轴让你可以把刀具倾斜过去,而不必用一根又长又软的悬伸刀杆伸进去。至于是采用 3+2 分度定位还是五轴联动,那是编程决策,记录里没有说明每一道工序用了哪种方式。
编程前要敲定的问题都很实际:刀柄能不能避开根部面和侧面?刀具在变化的几何里能不能保持刚性?加工基准相对成品轴段放在哪里,哪些面需要各自的粗加工、清角和精加工走刀?
SS420
记录上标注的是 SS420,一种可热处理的马氏体铬不锈钢。记录还列出在粗加工与精加工之间热处理至 HRC 36–41。通用数据表只能说明这个牌号的一般特性,不能证明这根零件所用的棒料就是这个材料。
在采购订单上,"不锈钢"算不上充分的规格说明。牌号、交货状态、热处理要求,以及配套的材质证明,都得逐项写清楚。
HRC 36–41 是作为工艺条件写出来的。记录上没有硬度读数,也没有可追溯的热处理证明,所以这个数字应理解成一项要求,而不是测试结果。在完整的生产档案里,材质证明、热处理记录和成品检测报告应指向同一个批次编号。
工艺路线
记录给出的工序顺序是:
粗车 → CNC 定位孔加工 → 四轴 CNC 粗加工 → 热处理至 HRC 36–41 → 精车 → 五轴精加工 → 最后一道 CNC 车削工序。
最后这道车削工序具体包含什么,记录中没有说明。
粗加工去掉大部分余量,接着做热处理,然后由精车和五轴精加工清理功能表面。每一步都取决于上一步留下的状态。
粗加工后留足余量,就能把热处理造成的变形加工掉;留得太少,精加工刀就只是在空气里走;留得太多,等于让一把小刀在硬化材料上吃重刀。记录没有给出余量数值。这里没有可引用的数字,也就没有依据声称变形已被完全消除。
切削参数
加工记录中列出了四条选定的工序记录,覆盖粗加工、清角和精加工。
工序 |
刀具代号 |
Ap (mm) |
Ae (mm) |
主轴转速 (rpm) |
进给速度 (mm/min) |
记录时间 |
粗加工 |
D10 粗加工刀 |
0.30 |
7.00 |
3,500 |
3,000 |
2:18:10 |
清角 |
D6 R0.5 |
0.15 |
3.50 |
5,000 |
2,000 |
1:05:10 |
精加工 |
D6 R1 |
0.10 |
0.10 |
5,000 |
3,000 |
2:25:00 |
精加工 |
D6 R3 球头刀 |
0.10 |
0.10 |
5,000 |
2,000 |
2:01:20 |
来源:所提供的加工记录。Ap 和 Ae 通常指轴向切深和径向吃刀量;它们在变化的五轴曲面上如何应用,应结合 CAM 策略核对。
径向吃刀量从粗加工的 7.00 mm 降到精加工的 0.10 mm,这是先粗后精策略的典型形态。其余数字是这套特定装夹方案下的值。刀具基体、涂层、刃数、悬伸、切削液、毛坯状态和局部吃刀量,记录里都没有,而这些恰恰是把这些进给和转速用到另一件活上之前必须知道的东西。
加工时间
列出的四道工序加起来是 7 小时 49 分 40 秒。记录另外声明总加工时间为 10 小时 20 分。也就是有 2 小时 30 分 20 秒没有逐项交代。
时间类别 |
时长 |
占声明总时间的比例 |
所列粗加工 |
2:18:10 |
22.3% |
所列清角 |
1:05:10 |
10.5% |
两项所列精加工合计 |
4:26:20 |
43.0% |
四条记录中未逐项列出的时间 |
2:30:20 |
24.2% |
声明总时间 |
10:20:00 |
100% |
根据所提供的记录计算,百分比已四舍五入。
光是精加工就占了声明总时间的约 43%,这类零件的时间主要花在这里。缺失的 2.5 小时无法仅凭记录就归到车削、装夹、对刀、换刀或其他活动上。而且 10 小时 20 分是机加工时间,不是交货周期。热处理、检测、排产和运输都不在其中。
检测结果
图纸标注为 Ø25.00 mm +0.00/−0.02,因此合格区间是 24.980–25.000 mm。
记录位置 |
实测直径 (mm) |
低于上限 (mm) |
高于下限 (mm) |
是否在所列限值内? |
1 |
24.991 |
0.009 |
0.011 |
是 |
2 |
24.992 |
0.008 |
0.012 |
是 |
3 |
24.991 |
0.009 |
0.011 |
是 |
三处读数之间 0.001 mm 的差值就是差值本身:三处读数之间的散布而已。它说明不了重复定位精度,也说明不了过程能力。
记录位置 |
报告结果 (mm) |
所列限值 (mm) |
低于限值 (mm) |
4 |
0.011 |
0.020 |
0.009 |
5 |
0.012 |
0.020 |
0.008 |
6 |
0.011 |
0.020 |
0.009 |
三处都低于 0.020 mm 的限值。记录没有给出基准方案、几何公差符号、测量程序或不确定度说明,所以"同心度(concentricity)"就按报告原文保留。把它换算成圆跳动(runout)或同轴度(coaxiality)都是猜测。
记录反映出 YMP 的哪些能力
这份记录显示,供应商把一根零件当作一连串相互关联的工序来规划:车削、回转轴粗加工、热处理,再到五轴精加工。粗加工、清角和两道独立的精加工走刀被列为各自独立的工序,配有各自的刀具和参数——当轴段和螺旋有不同要求时,本该如此。CMM 结果与工艺数据附在同一份记录上。对采购方来说,这比一句没有任何支撑的精度声明是更好的起点。
但这终究只是一根零件。记录没有给出批量数据,没有对其他零件的公差保证,也没有交期承诺。
询价单里应该提供什么
针对一根类似的变距螺杆,把螺旋的原生格式或中性格式 3D 模型发过去,其他一切都用受控的 2D 图纸标明:关键轴径、基准、几何公差、硬度、表面纹理、edge break(棱边倒钝)。再补上数量、配合件、你需要的材质证明,以及你希望收到的检测报告。如果螺旋曲面用于驱动运动,要说明位移关系和功能性验收测试。否则供应商根本无从判断"合格"是什么意思。把这些写进询价单,可加工性和检测覆盖范围就能在报价之前一起评估。
常见问题
变距螺杆是怎么加工的? 通常是车削、回转轴粗加工、热处理,再加上多轴精加工。具体路线取决于几何形状、材料状态、公差,以及刀具能有多大的活动空间。
为什么螺旋螺杆要用五轴 CNC 加工? 五轴能让刀具倾斜着切入那些三轴装夹必须靠长悬伸才能够到的面。至于你需要的是五轴联动还是 3+2 分度定位,要由几何形状和刀路来决定。
这根零件达到所报告的直径要求了吗? 达到了。24.991–24.992 mm,对照 24.980–25.000 mm 的合格区间。
这份报告能证明确定的功能性能吗? 不能。它只覆盖三处直径和三处同心度检查。螺旋轮廓符合性、表面纹理、硬度和装配后的表现,各自都需要单独定义的检查项目。一鑫精密(YMP)如何评估类似的零件? 通过 www.ympcnc.com 发送 3D 模型、图纸、数量、材料状态和检测要求。这些就是报价所需的输入。


评论0